
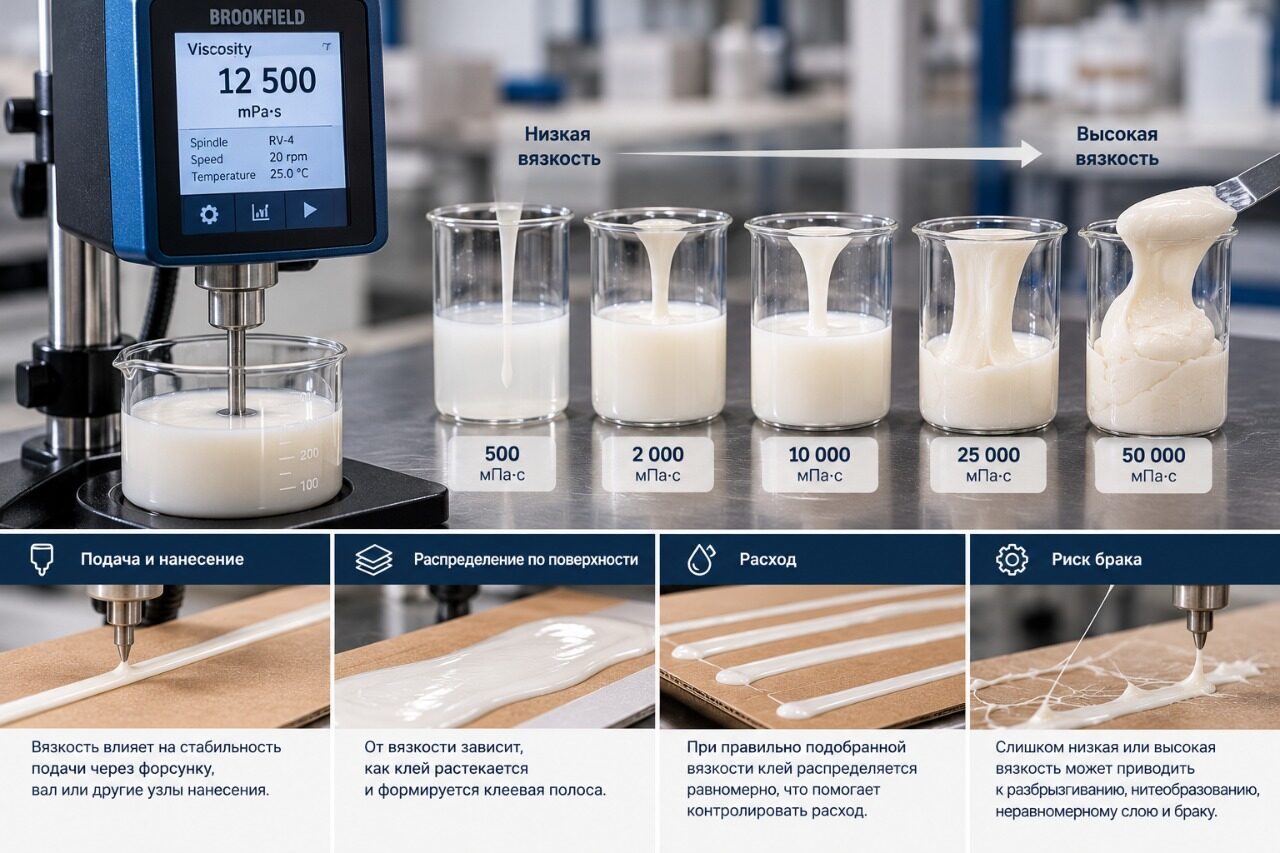
Вязкость клея показывает, насколько легко состав течет и сопротивляется перемещению. Для производства этот параметр напрямую связан с подачей клея, его распределением по поверхности, работой форсунки или вала и стабильностью дозирования.
Вязкость клея показывает, насколько легко состав течет и сопротивляется перемещению. Для производства этот параметр напрямую связан с подачей клея, его распределением по поверхности, работой форсунки или вала и стабильностью дозирования.
При этом одной цифры в мПа·с недостаточно. Значение имеет только вместе с условиями измерения: температурой, методом, используемым прибором и его настройками. Поэтому сравнивать два клея только по указанной вязкости без этих данных некорректно.
Что такое вязкость клея
Условно можно сказать, что низковязкий состав течет легче, а высоковязкий сопротивляется течению сильнее. Но в промышленном нанесении важно не просто определить, «жидкий» клей или «густой».
От вязкости зависит:
- насколько стабильно клей подается насосом;
- как он проходит через форсунку или другой узел нанесения;
- растекается ли после попадания на поверхность;
- насколько хорошо формируется клеевая полоса;
- появляется ли разбрызгивание или нитеобразование;
- можно ли выдерживать заданный расход от изделия к изделию.
При производственном контроле вязкость может использоваться и как один из параметров стабильности партии. Если показатель заметно отличается от ожидаемого, технолог проверяет условия измерения, состояние продукта и соответствие документации.
Такие измерения и испытания клеевых систем может проводить лаборатория Perfotak, в том числе в связке с конкретными материалами и способом нанесения.
В каких единицах измеряют вязкость
В технической документации промышленного клея вязкость часто указывается в мПа·с, то есть миллипаскаль-секундах.
Но само значение, например определенное количество мПа·с, еще не дает полной информации. Рядом должны быть указаны условия, при которых оно получено.
Особенно это важно для материалов, вязкость которых меняется при перемешивании, прокачке или другом механическом воздействии.
Что означает Brookfield
Brookfield - распространенный способ измерения вязкости с помощью ротационного вискозиметра. В жидкость погружается шпиндель, который вращается, а прибор оценивает сопротивление жидкости этому вращению.
Для корректного результата необходимо знать как минимум:
- температуру образца;
- тип или номер шпинделя;
- скорость вращения;
- методику подготовки образца.
Если один клей измеряли при другой температуре или с другими настройками прибора, различие в цифрах может быть связано не только со свойствами самих составов.
Почему температура критична
Температура влияет на текучесть клея. Как правило, при нагревании материал становится менее вязким, а при охлаждении - более вязким. Насколько сильно изменится показатель, зависит от конкретной клеевой системы.
Это особенно важно для клеев-расплавов, поскольку они наносятся в нагретом состоянии. Но учитывать температуру нужно и при работе с жидкими системами.
Если сравнивать результаты измерений при разных температурах, можно сделать неправильный вывод о стабильности продукта.
На производстве изменение температуры также способно отразиться на нанесении. Клей может по-другому проходить через оборудование, изменять форму полосы, хуже дозироваться или сильнее растекаться.
Поэтому при диагностике отклонения сначала проверяют, при каких условиях получено исходное значение вязкости и совпадают ли они с текущими условиями процесса.
Чем отличается вязкость разных типов клеев
Одинаковое значение вязкости не означает, что два разных по химии продукта будут одинаково вести себя на линии.
Вододисперсионные клеи
У водных дисперсий вязкость влияет на подачу, распределение по поверхности и работу нанесения. При этом необходимо учитывать реологию системы: отдельные составы могут изменять текучесть при механическом воздействии.
Для вододисперсионных клеевых систем значение вязкости нужно смотреть вместе с температурой измерения, способом нанесения, сухим остатком и требованиями к материалам.
Самостоятельно корректировать вязкость добавлением воды без рекомендации производителя не следует: это может изменить не только текучесть, но и другие характеристики продукта.
Сольвентные системы
В клеях на растворителях вязкость также связана с составом системы и содержанием летучей части. На производстве важно соблюдать условия хранения, обращения и применения, указанные в технической документации.
Если часть растворителя испаряется из открытой емкости или системы, свойства продукта могут меняться. Поэтому при появлении отклонений оценивают не только исходный показатель из TDS, но и состояние клея непосредственно на рабочем участке.
Клеи-расплавы
У hot-melt вязкость непосредственно связана с температурой расплава. Именно поэтому для промышленных клеев-расплавов показатель в технической документации должен рассматриваться вместе с температурой измерения.
При изменении температуры меняются текучесть и поведение состава в баке, шлангах и узле нанесения. Но повышать температуру только ради снижения вязкости нельзя: рабочие режимы должны соответствовать TDS конкретного продукта и возможностям оборудования.
Как вязкость влияет на способ нанесения
Разные системы нанесения предъявляют разные требования к поведению клея.
| Способ нанесения | Что особенно важно |
|---|---|
| Вал | Равномерное распределение по ширине и стабильный перенос на материал |
| Форсунка | Стабильная подача, форма клеевой точки или полосы, отсутствие пропусков |
| Распыление | Формирование факела, количество overspray, равномерность покрытия |
| Щелевое нанесение | Равномерность слоя по рабочей ширине и точность дозирования |
| Ручное нанесение | Удобство распределения и отсутствие чрезмерного стекания |
Вязкость нельзя подбирать отдельно от оборудования. Значение, подходящее для валкового нанесения, не обязательно будет оптимальным для форсунки или распыления.
И наоборот: если возникают проблемы с нанесением, причина не всегда в самом клее. Необходимо одновременно проверить температуру, давление, состояние насоса, форсунок, валов и других элементов системы.
Что происходит при слишком низкой вязкости
Если клей для конкретного оборудования и процесса слишком текучий, могут возникать:
- подтеки;
- растекание за заданную область;
- разбрызгивание;
- нестабильная ширина полосы;
- избыточное проникновение в пористый материал;
- увеличение фактического расхода.
При распылении изменение текучести может влиять и на факел. При валковом нанесении - на толщину и равномерность переносимого слоя.
Но по одному дефекту нельзя однозначно заключить, что вязкость слишком низкая. Например, подтек может быть связан и с избыточной подачей клея.
Что происходит при слишком высокой вязкости
Слишком высокая для конкретной системы нанесения вязкость может затруднять подачу состава и его распределение.
Возможные признаки:
- неравномерная клеевая полоса;
- пропуски;
- нестабильное дозирование;
- плохое растекание по поверхности;
- сложности с прокачкой;
- нитеобразование;
- увеличение нагрузки на оборудование.
При этом нити между форсункой и изделием не всегда возникают только из-за вязкости. На процесс влияют также температура, свойства самого клея, геометрия нанесения, скорость оборудования и момент отрыва клеевой нити.
Поэтому попытка исправить такой дефект простым изменением температуры или разбавлением состава без диагностики может привести к новым проблемам.
Вязкость, расход и качество шва
Высокая или низкая вязкость сама по себе не означает высокий или низкий расход клея. Фактический coat weight зависит еще и от дозирования, давления, скорости линии, ширины нанесения и настроек оборудования.
Например, изменение текучести может изменить форму клеевой дорожки, хотя насос подает прежнее количество продукта. В результате часть зоны получит больше клея, а другая - меньше.
Поэтому при поиске причины перерасхода полезно фиксировать одновременно:
- вязкость;
- температуру;
- расход на изделие или площадь;
- параметры подачи;
- качество нанесения;
- характер дефекта.
Тогда становится понятно, связано ли изменение расхода именно с клеем или с настройкой оборудования.
Реология, тиксотропия и shear rate
Для части промышленных клеев обычного представления о «густоте» недостаточно. Их вязкость может меняться в зависимости от интенсивности механического воздействия.
Во время измерения шпиндель вращается, в насосе клей прокачивается, в форсунке проходит через узкий канал. Во всех этих случаях материал испытывает разную скорость деформации, или shear rate.
Если состав обладает тиксотропным поведением, его текучесть может изменяться под воздействием перемешивания или сдвига, а затем частично восстанавливаться после прекращения этого воздействия.
Именно поэтому два продукта с похожей цифрой в TDS могут по-разному вести себя в реальном оборудовании.
Какие дефекты могут быть связаны с вязкостью
| Дефект | Что проверить |
|---|---|
| Подтеки | Вязкость, количество клея, скорость линии |
| Разбрызгивание | Вязкость, давление и настройку нанесения |
| Нитеобразование | Температуру, вязкость, свойства продукта, работу форсунки |
| Неровная полоса | Подачу, состояние форсунки, вязкость и температуру |
| Пропуски | Стабильность подачи, оборудование, текучесть |
| Перерасход | Дозирование, факел или ширину слоя, фактический coat weight |
| Слабая адгезия | Не только вязкость: также материал, смачивание, расход и режим процесса |
Такая таблица полезна как отправная точка диагностики, но не заменяет проверку конкретной линии.
Как читать данные о вязкости в TDS
Перед сравнением продуктов из технических листов стоит проверить не одну строку с мПа·с, а весь контекст измерения.
Чек-лист для технолога
- Какая вязкость указана.
- При какой температуре она измерена.
- Каким методом выполнялось измерение.
- Указан ли тип шпинделя.
- Указана ли скорость вращения.
- Приведено одно значение или допустимый диапазон.
- Для какого состояния продукта указан параметр.
- Есть ли отдельные данные для рабочей температуры.
- Соответствует ли продукт используемому способу нанесения.
- Совпадают ли лабораторные условия с условиями, при которых сравниваются образцы на предприятии.
Если каких-то данных нет, лучше не пытаться сопоставлять продукты только по цифре вязкости.
Проверка вязкости и нанесения в Perfotak
Вязкость промышленного клея имеет практический смысл только вместе с конкретной технологией. На испытании важно оценивать не только показания вискозиметра, но и то, как состав дозируется, переносится на поверхность и ведет себя на рабочей скорости оборудования.
При разборе дефектов также учитывают способы нанесения промышленного клея, поскольку вал, форсунка, распыление и щелевой узел по-разному взаимодействуют с материалом.
Вязкость - это не самостоятельный критерий качества клея, а один из параметров технологического процесса. Для корректного сравнения нужно знать не только значение в мПа·с, но и температуру, метод измерения и условия нанесения. Если эти параметры контролируются вместе, проще находить причины нестабильного расхода, подтеков, нитей и других дефектов, не списывая любую проблему на сам клей.