
Способ нанесения клея влияет на расход, равномерность слоя, скорость производства и требования к самому составу. Один клей должен хорошо переноситься валом, другой - стабильно проходить через форсунку, а для сплошного покрытия полотна может потребоваться щелевой аппликатор.
Способ нанесения клея влияет на расход, равномерность слоя, скорость производства и требования к самому составу. Один клей должен хорошо переноситься валом, другой - стабильно проходить через форсунку, а для сплошного покрытия полотна может потребоваться щелевой аппликатор.
Поэтому технологию нанесения промышленного клея выбирают вместе с клеевой системой. Важно учитывать вязкость и реологию состава, материал основы, площадь склейки, необходимую геометрию нанесения и возможности оборудования.
Почему способ нанесения задает требования к клею
Задача оборудования - перенести рассчитанное количество клея на нужный участок материала и повторять этот процесс от изделия к изделию.
Но клей по-разному ведет себя в валковом узле, форсунке или распылительной системе. Значение имеют:
- вязкость и реологические свойства;
- температура продукта при нанесении;
- способность клея смачивать материал;
- размер и форма зоны склейки;
- требуемый расход;
- скорость линии;
- точность дозирования;
- необходимость сплошного или прерывистого слоя.
Например, состав может хорошо распределяться валом, но быть неудобным для распыления. Другой продукт подходит для точечного нанесения форсункой, однако не предназначен для формирования равномерного слоя по большой ширине.
Поэтому промышленные клеи Perfotak подбирают с учетом не только склеиваемых материалов, но и используемого аппликатора.
Валковое нанесение клея
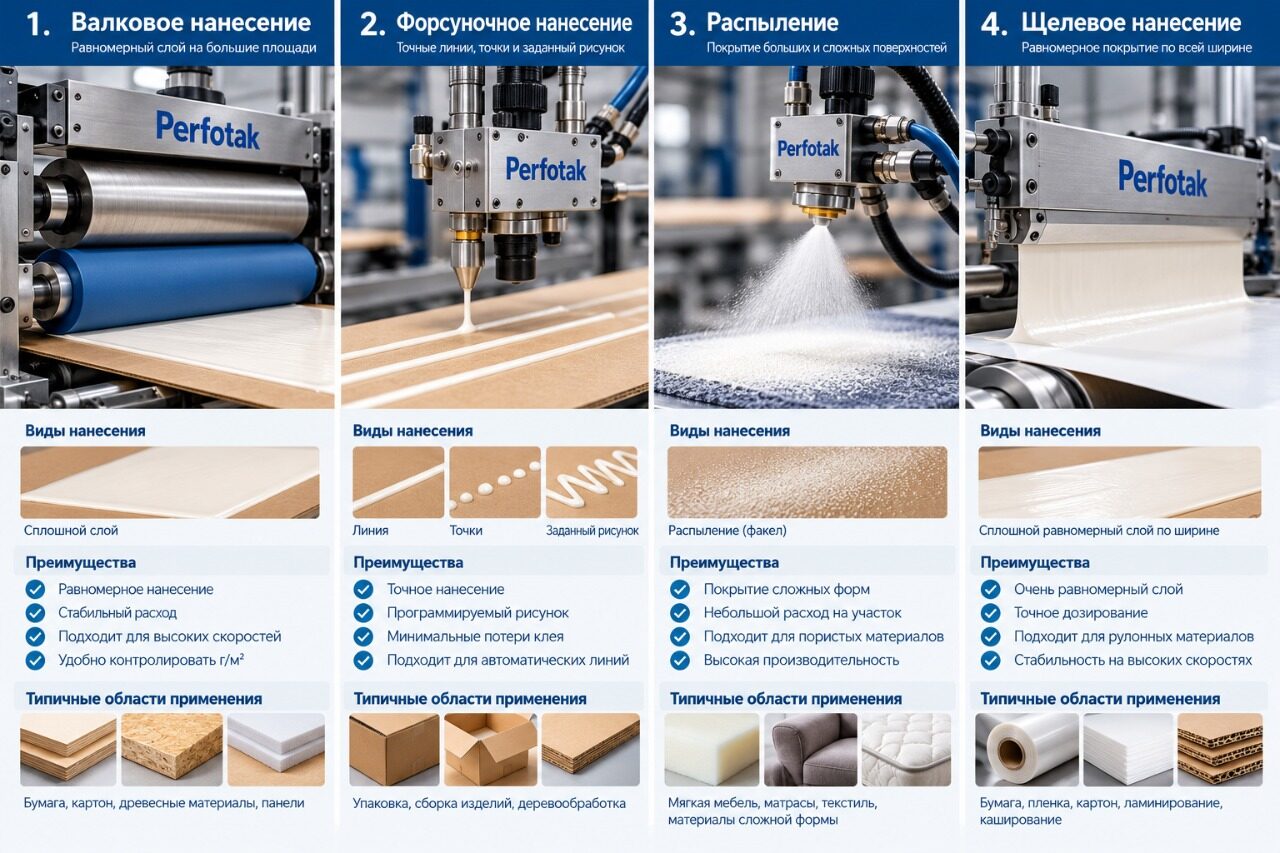
При валковом нанесении клей переносится на поверхность вращающимся валом или системой валов. Такой способ применяют там, где нужно покрыть относительно большую площадь равномерным слоем.
Метод встречается при работе с бумагой, картоном, древесными материалами, панелями и другими плоскими основами.
Что важно при работе с валом
Клей должен стабильно поступать в зону нанесения и равномерно переноситься на материал. На результат влияют состояние валов, зазор, скорость вращения, вязкость состава и свойства поверхности.
Если слой получается неодинаковым по ширине, причина может быть не только в клее. Проверяют:
- чистоту и состояние валов;
- равномерность подачи;
- зазор;
- положение материала;
- вязкость и температуру состава;
- скорость линии.
При валковом нанесении удобно контролировать coat weight, то есть количество клея на единицу площади. При этом увеличение слоя не всегда повышает качество соединения: избыточное нанесение увеличивает расход и может осложнять сушку или дальнейшую обработку.
Ограничения метода
Вал хорошо работает на плоских и доступных поверхностях, но менее удобен для локальных точек, узких дорожек и сложной геометрии. При частой смене ширины изделия также нужно учитывать возможности конкретного оборудования.
Форсуночное нанесение
Форсунка позволяет наносить клей в виде точки, линии или заданной последовательности участков. Такой способ удобен на автоматических линиях, где клеевая дорожка должна появляться в строго определенном месте.
Форсуночное нанесение используют в упаковке, сборке изделий, деревообработке и других процессах.
Система обычно включает насос или другой узел подачи, клапан, аппликатор и сопло. Конструкция зависит от используемого клея и оборудования.
В чем преимущество форсунки
Главное достоинство метода - возможность наносить клей только там, где он нужен. Это позволяет работать с отдельными зонами изделия и программировать включение и отключение подачи в автоматизированном процессе.
Можно формировать:
- точки;
- непрерывные полосы;
- прерывистые линии;
- повторяющийся рисунок нанесения.
Но точность зависит от стабильности всей системы. Если меняются давление, температура, вязкость или состояние сопла, геометрия клеевой дорожки также может измениться.
Типовые проблемы
При форсуночном нанесении встречаются пропуски, изменение ширины полосы, нитеобразование и загрязнение сопла.
Если дорожка стала нестабильной, проверяют не только настройки клапана, но и состояние клея, фильтров, системы подачи и самого аппликатора.
Особенно важно учитывать вязкость: состав должен соответствовать конструкции оборудования и условиям подачи. Попытка самостоятельно разбавить клей только для облегчения прохождения через форсунку без допуска производителя может изменить свойства продукта.
Распыление клея
При распылении клей распределяется по поверхности в виде множества небольших капель или нитей. Метод позволяет быстро покрывать значительную площадь и работать с деталями сложной формы.
Такой подход используют, например, при производстве мягкой мебели, матрасов, текстильных изделий и в других процессах, где сплошная тяжелая клеевая пленка может быть не нужна.
Что дает распыление
Основное преимущество - возможность распределить состав по широкой зоне при относительно небольшом количестве клея на отдельном участке поверхности.
Форма факела зависит от конструкции аппликатора и технологии. В производстве могут использоваться различные схемы, включая spray и spiral spray.
При настройке контролируют:
- форму и ширину факела;
- расположение аппликатора относительно детали;
- равномерность покрытия;
- перекрытие соседних зон;
- фактический расход;
- количество клея, попадающего мимо изделия.
Что такое overspray
Overspray - часть распыляемого клея, которая не попадает в рабочую зону изделия. Это прямые технологические потери.
Если факел слишком широкий относительно детали или аппликатор расположен неправильно, фактический расход продукта будет выше, чем количество клея, участвующее в формировании соединения.
Поэтому при сравнении распыления с другими методами важно учитывать не только подачу клея, но и эффективность его переноса на материал.
Ограничения распыления
Метод требует контроля факела и состояния распылительного оборудования. Для некоторых материалов или задач важна также чистота зоны вокруг нанесения, поскольку частицы клея не должны попадать на соседние поверхности.
Не каждый промышленный клей рассчитан на распыление. Возможность такого нанесения проверяют по TDS и рекомендациям производителя.
Щелевое нанесение
При щелевом, или slot die, нанесении клей выходит через узкую щель и формирует слой заданной ширины. Метод используют, когда требуется равномерное покрытие полотна или другой поверхности.
Он применяется в процессах ламинации, производстве многослойных материалов и других операциях, где важна стабильность слоя по всей рабочей ширине.
Чем slot отличается от распыления
При распылении клей переносится на материал отдельными каплями или нитями. При щелевом нанесении формируется более контролируемый слой через рабочую щель аппликатора.
Это позволяет точнее управлять шириной покрытия и coat weight, но предъявляет требования к стабильности подачи и состоянию самого аппликатора.
Особенно важны:
- равномерность подачи по ширине;
- состояние рабочей щели;
- вязкость клея;
- температура для систем, работающих с нагревом;
- скорость движения материала;
- расстояние и положение аппликатора.
Если одна часть покрытия получает больше клея, чем другая, проверять нужно всю систему подачи, а не только сам slot die.
Как вязкость связана с аппликатором
Вязкость определяет, насколько легко состав проходит через систему и как ведет себя после выхода из нее.
При слишком высокой для конкретного оборудования вязкости могут возникать сложности с прокачкой, нестабильная полоса или повышенная нагрузка на узлы подачи.
Если состав слишком текучий для выбранного метода, возможны растекание, подтеки или изменение ширины нанесения.
Но разделять клеи просто на «густые для вала» и «жидкие для форсунки» неправильно. Имеют значение конструкция оборудования, температура, скорость сдвига и другие реологические характеристики продукта.
Для вододисперсионных клеевых систем дополнительно учитывают особенности подачи жидкого состава, впитываемость основы и условия последующей сушки.
Для hot-melt важна вязкость при рабочей температуре, поэтому промышленные клеи-расплавы рассматривают вместе с характеристиками плавителя, шлангов и аппликатора.
Сравнение основных способов нанесения
| Метод | Типовые клеевые системы | Где применяют | Основные преимущества | Что учитывать |
|---|---|---|---|---|
| Валковое нанесение | Водные и другие системы, допускающие нанесение валом | Бумага, картон, панели, плоские материалы | Покрытие большой площади, равномерный слой | Состояние валов, вязкость, зазор, coat weight |
| Форсунка | Hot-melt и жидкие системы, совместимые с оборудованием | Упаковка, сборка, локальная склейка | Точки и полосы в заданных местах | Сопло, подача, вязкость, стабильность дозирования |
| Распыление | Составы, допущенные для spray-нанесения | ППУ, текстиль, мягкая мебель, крупные поверхности | Покрытие сложной формы, распределенное нанесение | Overspray, форма факела, чистота оборудования |
| Щелевое нанесение | Hot-melt и другие совместимые системы | Ламинация, рулонные и многослойные материалы | Контролируемый слой по ширине | Равномерность подачи, вязкость, состояние slot die |
Эта таблица показывает общую логику выбора. Конкретный клей и аппликатор должны проверяться совместно по документации и на производственном испытании.
Точность нанесения и фактический расход
Способ нанесения напрямую влияет на то, какая часть поданного клея действительно оказывается в нужной зоне изделия.
При форсуночном нанесении перерасход может возникнуть из-за слишком длинной или широкой дорожки. При распылении - из-за overspray. При работе валом - из-за избыточного coat weight. При slot die - из-за неверной подачи или неравномерного слоя по ширине.
Поэтому расход желательно измерять не только по настройкам оборудования, но и по фактическому потреблению на серию изделий.
Если после изменения аппликатора расход снизился, это еще не означает, что процесс стал лучше. Одновременно проверяют прочность соединения, отсутствие непроклеенных зон и стабильность результата.
Обслуживание оборудования
Чем точнее система нанесения, тем сильнее ее работа зависит от состояния узлов.
Засоренная форсунка меняет форму дорожки. Загрязненный вал может давать пропуски. Отложения в slot die нарушают равномерность слоя. Фильтр или канал подачи также способен ограничивать поток клея.
Поэтому при появлении дефекта полезно разделять три возможные причины:
- свойства клея;
- настройки оборудования;
- техническое состояние оборудования.
Если сразу заменить клей, не проверив аппликатор, проблема может сохраниться.
Типовые ошибки при выборе и настройке
Сначала выбирают клей, потом оборудование
Если состав уже закуплен, но не соответствует имеющемуся аппликатору, технологу приходится компенсировать несовместимость настройками. Правильнее рассматривать эти элементы одновременно.
Меняют несколько параметров сразу
Одновременное изменение давления, температуры, скорости и дозирования не позволяет понять, какой параметр повлиял на результат. При настройке лучше менять условия последовательно и фиксировать изменения.
Увеличивают количество клея при слабом шве
Причина слабой адгезии может быть в поверхности, неправильном способе нанесения или несоответствии продукта материалу. Увеличение coat weight не всегда устраняет проблему.
Не учитывают изменение скорости линии
При ускорении производства меняются время нанесения, момент соединения и работа отдельных узлов. Настройки, стабильные на одной скорости, необходимо проверить на новой.
Корректируют вязкость без документации
Самостоятельное разбавление или другая модификация состава может изменить не только его текучесть, но и процесс формирования клеевого шва. Такие действия допустимы только в рамках рекомендаций для конкретного продукта.
Как выбрать способ нанесения
Перед выбором оборудования и клея удобно ответить на несколько вопросов:
- Какие материалы соединяются?
- Нужно сплошное или локальное нанесение?
- Какова форма и площадь рабочей зоны?
- Нужна точка, полоса, сетка или сплошной слой?
- Какова рабочая скорость линии?
- Какой расход требуется контролировать?
- Какой тип клея допускается для процесса?
- Нужен ли нагрев клея или оборудования?
- Насколько критичны overspray и загрязнение соседних поверхностей?
- Как будет очищаться и обслуживаться система?
После этого можно выбирать связку «клей + способ нанесения + оборудование», а не каждый элемент отдельно.
Подбор системы Perfotak
При подборе клея для действующей линии технологу полезно передать данные о материалах, существующем насосе и аппликаторе, типе форсунки или вала, скорости производства и необходимой геометрии нанесения.
Если проектируется новая линия, требования к клею и нанесению также стоит определять совместно. Это помогает избежать ситуации, когда выбранный продукт приходится адаптировать под оборудование, для которого он изначально не предназначен.
Техническая поддержка Perfotak рассматривает клеевую систему в контексте конкретных материалов и производственного процесса.
Универсального способа нанесения промышленного клея нет. Вал удобен для равномерного покрытия большой поверхности, форсунка - для точек и полос, распыление - для распределения клея по сложной или большой зоне, щелевой аппликатор - для контролируемого слоя по заданной ширине. Выбор зависит от клея, материала, расхода и скорости линии, поэтому стабильный процесс строится вокруг всей системы нанесения, а не одного ее элемента.