
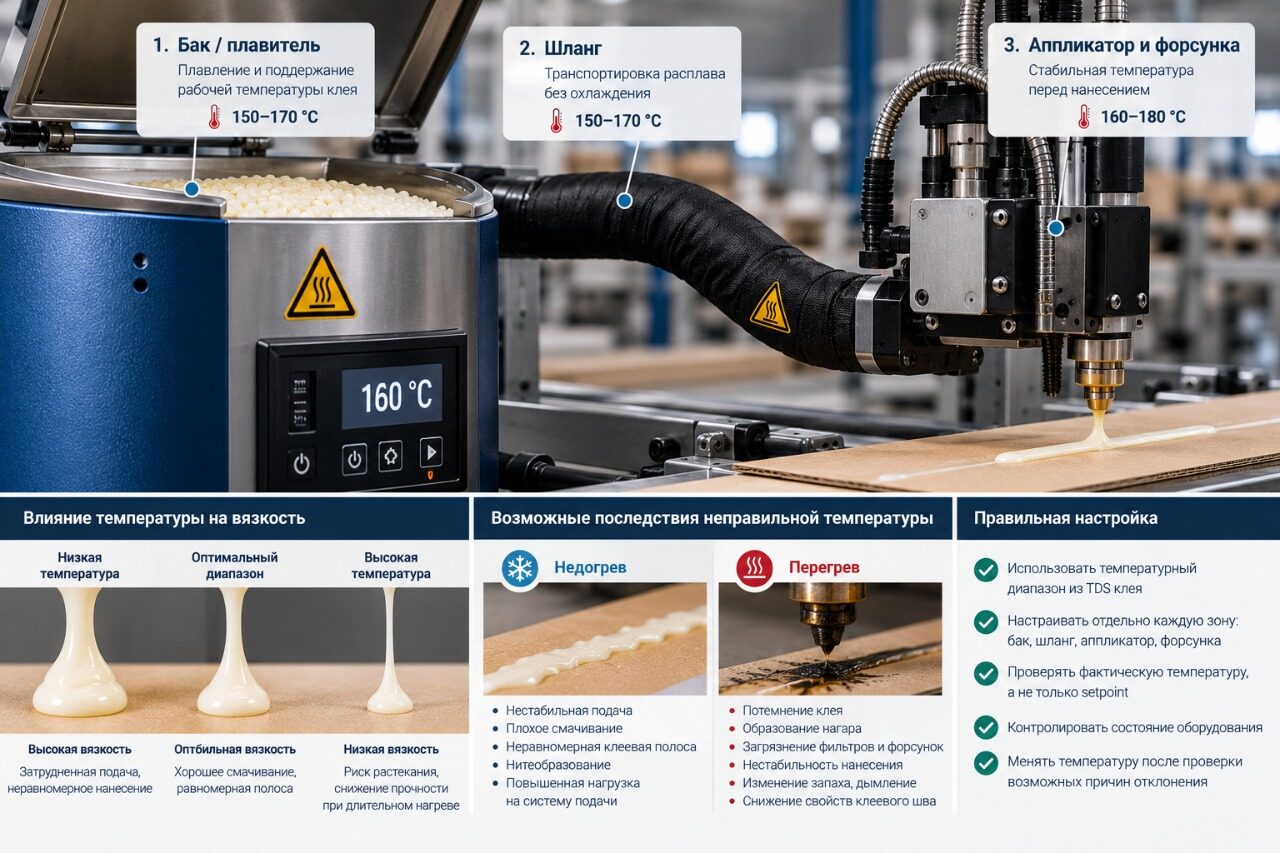
Температура клея-расплава влияет на его вязкость, подачу через оборудование, смачивание поверхности и стабильность нанесения. Недостаточный нагрев может затруднить прокачку и формирование клеевой полосы, а длительный перегрев ускоряет термическую деградацию состава и образование нагара.
Температура клея-расплава влияет на его вязкость, подачу через оборудование, смачивание поверхности и стабильность нанесения. Недостаточный нагрев может затруднить прокачку и формирование клеевой полосы, а длительный перегрев ускоряет термическую деградацию состава и образование нагара.
При этом универсальной рабочей температуры для hot-melt нет. Настройки берут из TDS конкретного клея и сопоставляют с возможностями плавителя, шлангов и аппликатора. Повышать температуру только потому, что клей плохо наносится, не стоит: сначала нужно определить причину отклонения.
Почему температура меняет работу клея-расплава
Hot-melt наносится в расплавленном состоянии. При изменении температуры меняется его вязкость, а вместе с ней - поведение клея в системе подачи и после выхода из форсунки.
Если температура снижается, расплав становится более вязким. Оборудованию сложнее прокачивать его, может измениться форма клеевой полосы, ухудшиться распределение по поверхности.
При повышении температуры вязкость уменьшается. Клей легче течет, но это не означает, что повышение setpoint автоматически улучшит нанесение. Выход за режим конкретного продукта способен привести к ухудшению его свойств при длительном нагреве.
Поэтому промышленные клеи-расплавы настраивают по технической документации конкретной марки, а не по одной универсальной температуре для всего класса материалов.
Почему в системе несколько температурных зон
В типичной hot-melt системе есть несколько нагреваемых участков:
бак или плавитель → шланг → аппликатор и форсунка → изделие
У каждой зоны своя задача.
Бак
В баке твердый клей переводится в расплавленное состояние и поддерживается в состоянии, пригодном для подачи.
Здесь важно не только достигнуть рабочей температуры, но и не держать большой объем клея нагретым дольше, чем требуется производству. Чем дольше материал находится под тепловой нагрузкой, тем важнее соблюдать режим конкретного продукта.
Шланг
Нагреваемый шланг нужен для транспортировки расплава от плавителя к аппликатору без нежелательного охлаждения по пути. Современные промышленные системы контролируют температуру шланга отдельно от других зон.
Если на этом участке возникают холодные зоны, вязкость клея может увеличиваться еще до поступления к форсунке. С другой стороны, завышать температуру шланга относительно требований клея без технологической причины тоже не следует.
Аппликатор и форсунка
В конечной точке важно получить стабильную температуру непосредственно перед нанесением. Именно здесь расплав должен иметь вязкость, при которой оборудование формирует заданную точку, полосу или другой рисунок нанесения.
Поэтому одинаковая цифра на контроллере сама по себе не доказывает, что расплав фактически имеет нужную температуру во всех участках системы.
Setpoint и реальная температура - не одно и то же
Setpoint - это заданное значение, к которому стремится система управления нагревом. Но фактическая температура зависит от датчика, состояния нагревателя, теплоизоляции, расположения элемента контроля и текущей нагрузки.
Если линия работает нестабильно, недостаточно просто посмотреть на установленное значение на панели. Нужно проверить:
- достигают ли зоны заданной температуры;
- нет ли заметного расхождения между зонами;
- исправны ли датчики и нагреватели;
- не возникает ли локального охлаждения шланга или аппликатора;
- соответствует ли выбранный режим документации клея и оборудования.
Менять setpoint имеет смысл после такой проверки, а не как первую реакцию на любой дефект нанесения.
Как выглядит недогрев клея-расплава
При недостаточной для конкретного состава температуре увеличивается вязкость расплава. В производстве это может проявляться несколькими признаками.
Нестабильная подача
Клей проходит через систему хуже, клеевая дорожка становится неравномерной, возникают пропуски или меняется ее геометрия.
Плохое смачивание
Расплав должен успеть распределиться по поверхности до потери необходимой текучести. Если он слишком быстро охлаждается, контакт с материалом может ухудшаться.
Нитеобразование
Нити после форсунки иногда связаны с температурой и вязкостью, но считать недогрев единственной причиной нельзя. Проверяют также марку клея, параметры нанесения, состояние форсунки и скорость процесса.
Повышенная нагрузка на систему подачи
Более вязкий расплав требует других условий прокачки. Если оборудование начинает работать нестабильно, сначала сопоставляют фактическую температуру и вязкость с требованиями TDS.
Главная ошибка при таких симптомах - сразу заметно повышать температуру. Если проблема вызвана загрязненной форсункой, неисправностью нагревателя или неподходящей маркой клея, такое изменение только маскирует причину.
Что происходит при перегреве
Другая крайность - температура выше диапазона, предусмотренного для конкретного продукта, особенно если клей находится в таком состоянии длительное время.
Один из рисков - термическая деградация. В системе могут появляться потемнение состава и твердые продукты разложения, которые затем загрязняют фильтры и форсунки. Производители оборудования также связывают образование char с чрезмерной температурой и длительным пребыванием клея в нагретом состоянии.
На практике обращают внимание на следующие признаки:
- заметное изменение цвета расплава;
- появление нагара;
- загрязнение фильтров и форсунок;
- нестабильность клеевой полосы;
- изменение запаха или дымление;
- учащение засоров;
- изменение поведения клея при нанесении.
Один признак еще не указывает однозначно на перегрев. Например, засор форсунки может иметь механическую причину. Поэтому сначала проверяют состояние оборудования, историю температур и время пребывания клея в системе.
Коксование и время пребывания клея в баке
Для клея важна не только максимальная температура, но и продолжительность нагрева.
Если плавитель содержит большой объем расплава, а фактическое потребление линии небольшое, часть материала может долго оставаться в баке. При регулярных остановках время теплового воздействия увеличивается еще сильнее.
Поэтому при появлении нагара стоит проверить:
- соответствует ли объем расплава реальному расходу линии;
- как часто оборудование останавливается;
- используется ли режим standby;
- не находится ли клей при полной рабочей температуре во время длительных простоев;
- регулярно ли обслуживаются бак, фильтры и аппликаторы.
Повышенное образование char приводит не только к загрязнению бака: частицы могут попадать дальше по системе и становиться причиной засорения форсунок.
Standby при остановках линии
Если производство временно не использует клей, нет смысла автоматически оставлять систему в обычном рабочем режиме. Для таких ситуаций на части оборудования предусмотрен standby - режим, при котором температура зон временно снижается, а перед запуском возвращается к рабочему значению.
Но универсального правила, на сколько градусов снижать температуру и после какого времени простоя включать standby, нет.
Режим зависит от:
- конкретного клея;
- длительности остановки;
- объема расплава;
- конструкции плавителя;
- времени повторного выхода оборудования на рабочий режим.
При длительной остановке порядок действий определяют по TDS клея и инструкции производителя оборудования. То же относится к полному отключению системы.
EVA и другие клеи-расплавы
Нельзя переносить настройки одного hot-melt на другой только потому, что оба продукта относятся к клеям-расплавам.
Например, EVA-клеи-расплавы различаются между собой по температуре нанесения, вязкости и открытому времени. В каталоге Perfotak эти параметры также используются при подборе конкретной марки под оборудование и задачу.
Поэтому при смене продукта нельзя автоматически оставлять прежние настройки бака, шлангов и аппликатора. Сначала сверяют TDS нового клея, затем проверяют его на линии.
Чек-лист перед изменением температуры
Если нанесение стало нестабильным, до изменения setpoint стоит пройти короткую проверку.
- Уточнить марку клея, которая фактически находится в плавителе.
- Найти в TDS рекомендуемые условия применения.
- Сравнить их с текущими настройками оборудования.
- Проверить отдельно бак, шланги и аппликатор.
- Убедиться, что все зоны вышли на рабочий режим.
- Проверить состояние датчиков и нагревательных элементов.
- Осмотреть фильтры и форсунки на загрязнение.
- Оценить состояние расплава в баке: цвет, загрязнения, наличие нагара.
- Проверить, как долго клей находится нагретым во время работы и простоев.
- Только после этого менять настройки и фиксировать результат.
Менять желательно один параметр за раз. Если одновременно поднять температуру, увеличить давление и изменить дозирование, определить настоящую причину улучшения или ухудшения будет сложно.
Для обслуживания системы используют средства, которые подходят для конкретного типа клея и оборудования. В каталоге Perfotak представлены очистители для клеевого оборудования, но способ очистки и совместимость продукта необходимо проверять по документации.
Когда проблема не решается температурой
Иногда оператору приходится постоянно повышать температуру, чтобы клей нормально проходил через систему. Это повод проверить, соответствует ли сама марка клея оборудованию и производственной задаче.
Причина может быть в слишком высокой вязкости для используемой системы подачи, неподходящем открытом времени, требуемой производительности или другом свойстве продукта.
Аналогичная ситуация возникает, если для стабильной работы приходится постоянно выходить к верхней границе допустимых настроек, а при небольшом снижении температуры процесс сразу нарушается.
В таком случае правильнее рассматривать другой продукт или корректировать оборудование, а не компенсировать несовместимость дальнейшим нагревом.
Подробнее взаимосвязь текучести, температуры и работы оборудования разобрана в материале как вязкость клея влияет на нанесение.
Настройка hot-melt системы Perfotak
При подборе клея важно знать не только склеиваемые материалы, но и устройство линии: тип плавителя, способ нанесения, производительность, длину шлангов, режим работы и длительность остановок.
Эти данные позволяют сопоставить характеристики продукта с возможностями оборудования и понять, действительно ли проблема связана с температурой или причина находится в другой части процесса.
Рабочая температура клея-расплава должна определяться TDS конкретного продукта. Бак, шланг и форсунка рассматриваются как связанные, но отдельно контролируемые зоны. Если нанесение изменилось, сначала проверяют фактическую температуру, состояние системы и время пребывания клея в расплаве, а уже затем корректируют setpoint. Такой подход помогает избежать ситуации, когда неисправность или неподходящий клей пытаются компенсировать дополнительным нагревом.