
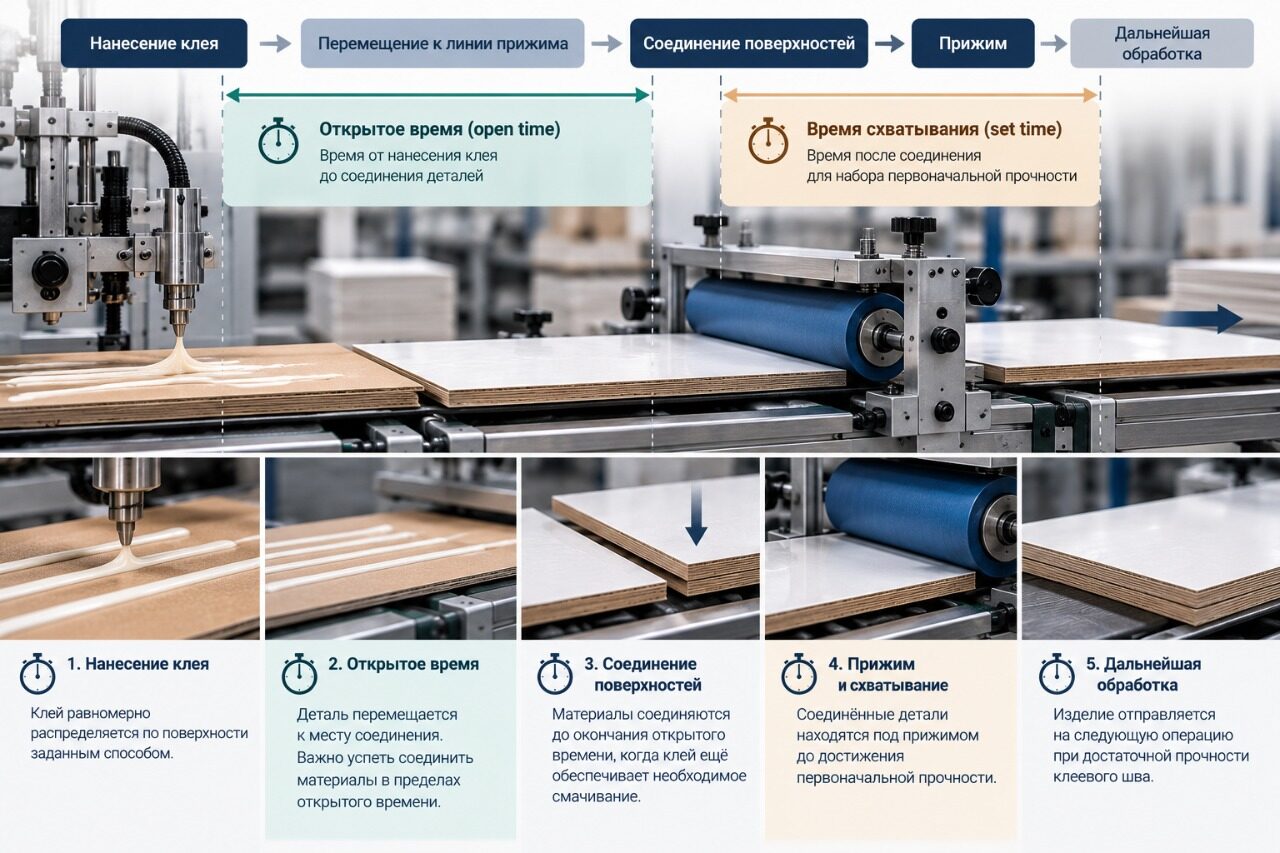
Открытое время клея определяет, сколько времени после нанесения остается до соединения деталей. Для производственной линии этот параметр нужно сопоставлять со скоростью конвейера и расстоянием между точкой нанесения клея и местом прижима.
Открытое время клея определяет, сколько времени после нанесения остается до соединения деталей. Для производственной линии этот параметр нужно сопоставлять со скоростью конвейера и расстоянием между точкой нанесения клея и местом прижима.
Если детали соединяются слишком поздно, клей может потерять способность нормально смачивать вторую поверхность. Если последующая операция начинается раньше, чем шов набрал необходимую прочность, изделие может сместиться или раскрыться. Поэтому open time и время схватывания клея рассматривают не отдельно, а как часть общего временного окна процесса.
Open time, set time, pot life: в чем разница
В технической документации встречается несколько временных характеристик, которые обозначают разные этапы работы клея.
Open time, или открытое время - период после нанесения, в течение которого поверхности можно соединить и получить требуемое клеевое соединение.
Set time, или время схватывания - время, необходимое после соединения деталей для достижения первоначальной прочности, достаточной для дальнейшей обработки или снятия прижима в конкретном процессе.
Время выдержки под прижимом показывает, сколько соединенные материалы должны находиться в контакте под действием пресса, ролика или другого прижимного узла.
Pot life относится прежде всего к системам, жизнеспособность которых после приготовления или смешивания ограничена. Этот параметр показывает, сколько времени состав сохраняет пригодность к применению после подготовки.
Полное отверждение - более длительный процесс формирования конечных свойств соединения. Он не равен ни открытому времени, ни первоначальному схватыванию.
Поэтому фраза «клей схватывается за определенное время» без уточнения параметра может трактоваться неправильно.
Для промышленных клеев-расплавов особенно важно не путать открытое время с временем охлаждения и фиксации после соединения материалов.
Как выглядит временное окно на производственной линии
Упрощенно процесс можно представить так:
нанесение клея → перемещение детали → соединение поверхностей → прижим → дальнейшая операция
Для технолога важны два участка.
Первый - время от нанесения клея до момента контакта со второй поверхностью. Оно должно укладываться в рабочее открытое время продукта.
Второй - период от соединения материалов до момента, когда изделие перестает удерживаться прижимом или получает следующую механическую нагрузку. Здесь уже имеет значение скорость набора первоначальной прочности.
Если линия становится быстрее, оба интервала могут измениться. При этом менять только клей необязательно: иногда проблема решается геометрией линии, местом нанесения, длиной транспортного участка или настройкой прижима.
Как связать скорость линии и расстояние до прижима
Время прохождения детали между двумя точками можно рассчитать по формуле:
t = s / v
где:
- t - время движения;
- s - расстояние между точками;
- v - скорость движения.
Важно использовать согласованные единицы измерения.
Например, если скорость указана в метрах в минуту, расстояние также удобно брать в метрах. Тогда результат будет получен в минутах.
Условный пример
Допустим, расстояние от точки нанесения клея до соединения деталей составляет 3 м, а линия движется со скоростью 15 м/мин.
t = 3 / 15 = 0,2 минуты
В секундах:
0,2 × 60 = 12 секунд
Это означает, что от нанесения до соединения проходит 12 секунд.
Значение приведено только как пример расчета и не является рекомендуемым open time для какого-либо клея Perfotak.
Далее полученное время сравнивают с параметрами конкретного продукта в TDS и дополнительно проверяют на реальной линии.
Почему нельзя выбирать клей только по скорости линии
Две линии с одинаковой скоростью могут требовать разных клеев.
Например, на первой расстояние между нанесением и прижимом составляет несколько десятков сантиметров, а на второй детали проходят длинный участок до соединения. В результате фактическое время открытой выдержки будет разным.
Имеют значение также:
- расположение клеенаносящего узла;
- длина транспортного участка;
- способ подачи второй детали;
- время под прижимом;
- температура клея и материалов;
- особенности поверхности;
- количество нанесенного состава.
Поэтому запрос «клей для линии определенной скорости» сам по себе недостаточен. Нужна схема процесса хотя бы с основными расстояниями и временными интервалами.
Как температура влияет на открытое время
Температура воздействует на разные клеевые системы по-разному, поэтому универсального правила для всех продуктов нет.
Для hot-melt охлаждение непосредственно связано с изменением состояния клея после нанесения. Температура самого расплава, основы и окружающей среды может влиять на то, сколько времени остается для соединения деталей и как быстро происходит первоначальная фиксация.
У водных систем формирование соединения связано в том числе с удалением воды. Здесь значение имеют температура, впитываемость материалов, влажность и количество нанесенного клея.
Для реактивных полиуретановых систем дополнительно учитывают механизм последующей химической реакции. Поэтому начальная фиксация и окончательное формирование свойств шва могут происходить на разных временных этапах.
Если на производстве температура заметно изменилась и одновременно появились дефекты, параметры процесса необходимо оценивать повторно, а не ориентироваться только на режим, который работал ранее.
Как влияет влажность
Влажность особенно важна для процессов, где клеевая система или материал взаимодействуют с водой либо влагой воздуха.
Для бумаги, картона, древесных и других гигроскопичных материалов изменение влажности может влиять на впитывание клея и состояние поверхности.
У реактивных систем влага в отдельных случаях участвует в механизме отверждения. Конкретное влияние определяется химией продукта и должно оцениваться по технической документации.
Поэтому универсально утверждать, что высокая или низкая влажность всегда увеличивает или уменьшает open time, некорректно.
Чем отличаются водные системы, hot-melt и PUR
Разные типы клеев формируют соединение по разным механизмам, поэтому одинаково трактовать их временные параметры нельзя.
| Тип системы | Что происходит после нанесения | На что смотреть |
|---|---|---|
| Водная система | Удаляется вода, формируется клеевой слой | Впитываемость, нанесение, открытая выдержка, условия сушки |
| Hot-melt | Расплав наносится горячим и затем охлаждается | Температура, время до соединения, скорость охлаждения |
| Реактивный PUR | Первоначальная фиксация дополняется последующей реакцией | Open time, начальная прочность, условия отверждения |
Вододисперсионные клеевые системы подбирают с учетом способности материалов принимать влагу и возможностей технологического процесса.
Для полиуретановых клеев важно дополнительно учитывать механизм отверждения конкретного продукта и требования, приведенные в его технической документации.
Что происходит, если open time слишком короткое
Если рабочее открытое время клея меньше фактического интервала до соединения деталей, поверхность клеевого слоя к моменту контакта может уже измениться настолько, что нормальное смачивание второй основы ухудшается.
В производстве это может проявляться как:
- слабая начальная фиксация;
- локальные непроклеенные участки;
- раскрытие шва;
- нестабильная прочность от изделия к изделию;
- ухудшение адгезии при увеличении скорости или расстояния до прижима.
Но такой дефект нельзя автоматически связывать только с open time. Аналогичные признаки могут возникать из-за загрязнения поверхности, малого количества клея или нестабильного прижима.
Что происходит, если окно процесса слишком длинное
Проблема может возникнуть и тогда, когда выбранная клеевая система слишком долго остается подвижной относительно требований линии.
Если изделие выходит из зоны прижима до достижения необходимой первоначальной фиксации, возможны:
- смещение деталей;
- раскрытие соединения;
- изменение геометрии изделия;
- сдвиг слоев при последующей транспортировке;
- необходимость увеличивать время удержания в прессе.
В таком случае технолог оценивает set time вместе с продолжительностью прижима и временем до следующей операции.
Как диагностировать проблему по линии
Если после изменения скорости производства появляется брак, полезно пройти процесс последовательно.
Шов не держится сразу после прижима. Проверяют время схватывания, длительность прижима, количество клея и качество контакта поверхностей.
На медленной скорости соединение хорошее, на высокой ухудшается. Проверяют, какие именно временные интервалы изменились после ускорения линии.
После увеличения расстояния до сборки ухудшилась адгезия. Сравнивают новое время движения с open time конкретного продукта.
Детали смещаются после выхода из пресса. Оценивают первоначальную прочность и фактическое время под нагрузкой.
Результат меняется в начале и конце смены. Проверяют температуру клея, материалов и производственной зоны, а также стабильность других параметров процесса.
Что проверить в TDS
Перед испытанием клея на линии желательно выписать все временные параметры, приведенные в технической документации.
Чек-лист:
- Указано ли открытое время.
- При каких условиях оно определено.
- Есть ли данные по времени схватывания.
- Требуется ли определенная выдержка перед соединением.
- Требуется ли прижим или прессование.
- Указано ли время выдержки под давлением.
- Есть ли pot life после смешивания или подготовки.
- Как описано полное отверждение.
- При какой температуре приведены значения.
- Какие ограничения указаны для материалов и способа нанесения.
Числа из разных TDS можно сравнивать только с учетом условий, при которых они получены.
Как подобрать клей под конкретную линию
Для первичной оценки достаточно составить простую схему участка:
нанесение → расстояние → соединение → прижим → следующая операция.
Затем фиксируют скорость движения и рассчитывают фактическое время между этапами. После этого параметры процесса сравнивают с документацией выбранного клея.
На тесте дополнительно проверяют качество смачивания, первоначальную фиксацию, положение деталей после выхода из прижима и состояние соединения после формирования шва.
Если линия работает в нескольких скоростных режимах, тестировать желательно не только средний режим, но и рабочие варианты, на которых планируется выпуск продукции.
Подбор системы Perfotak
При подборе клеевой системы важнее передать не только скорость оборудования, но и схему процесса: где наносится клей, через какое время соединяются детали, сколько длится прижим и когда изделие получает следующую нагрузку.
Техническая поддержка Perfotak позволяет сопоставить эти параметры с характеристиками конкретного продукта и проверить систему на реальных материалах.
Открытое время и время схватывания клея нельзя рассматривать как две универсальные цифры. Они связаны со скоростью линии, расстоянием между операциями, температурой, материалами и способом формирования соединения. Поэтому сначала рассчитывают реальное окно процесса, затем сопоставляют его с TDS и подтверждают выбранный режим производственным испытанием.