
При производстве бумажной упаковки один клей не обязательно подходит для всех операций. Боковой шов пакета, формирование дна, приклеивание ручек и навивка гильзы отличаются площадью склейки, нагрузкой, временем прижима и скоростью оборудования. Поэтому клей для бумажных пакетов выбирают не только по типу бумаги, но и под конкретный участок линии.
При производстве бумажной упаковки один клей не обязательно подходит для всех операций. Боковой шов пакета, формирование дна, приклеивание ручек и навивка гильзы отличаются площадью склейки, нагрузкой, временем прижима и скоростью оборудования. Поэтому клей для бумажных пакетов выбирают не только по типу бумаги, но и под конкретный участок линии.
Для стабильной работы важно учитывать впитываемость и влажность бумаги, вязкость состава, скорость схватывания и способ нанесения. Клей должен успеть равномерно распределиться по поверхности и сформировать соединение в рамках производственного цикла.
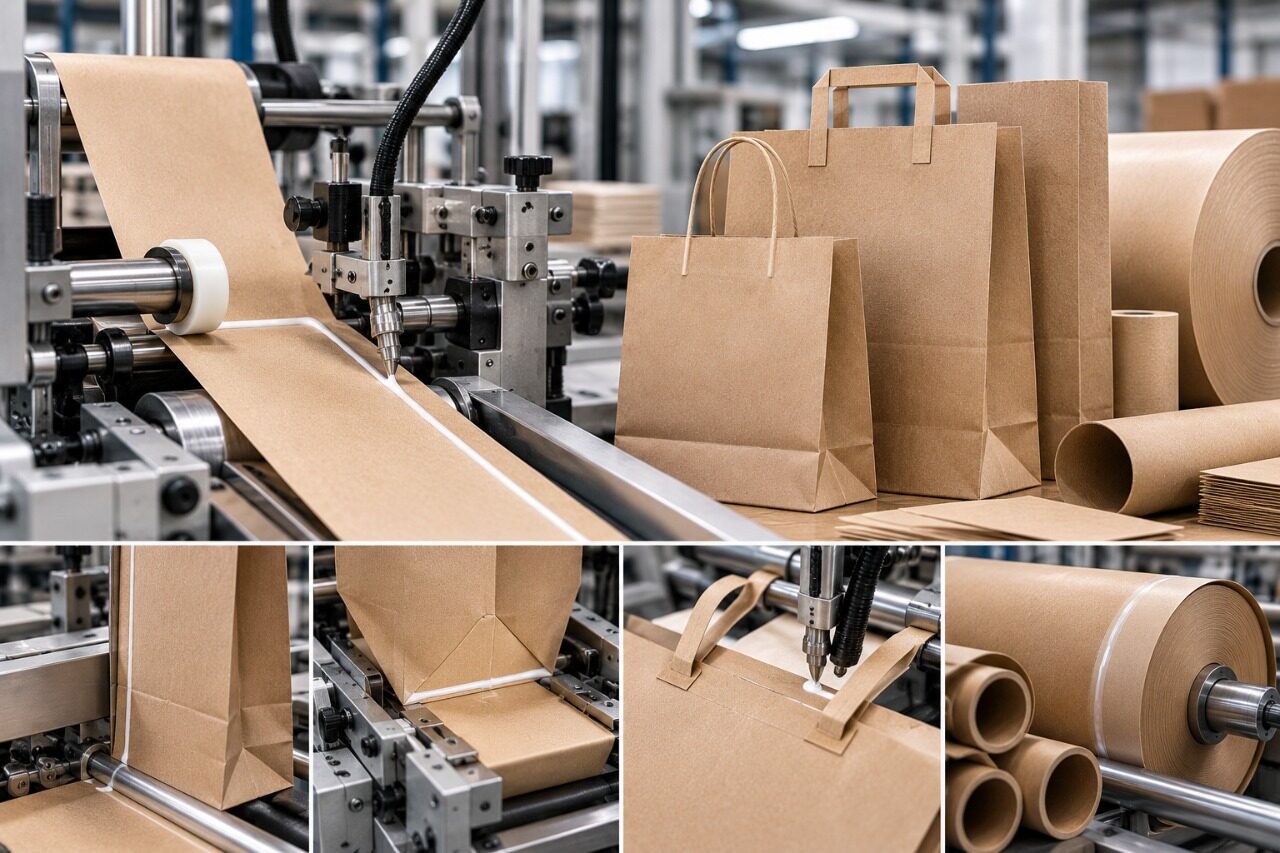
Какие операции требуют разного подхода к клею
В бумажном пакете может быть несколько клеевых соединений, и требования к ним различаются.
Боковой шов формируется на движущемся полотне или заготовке. Здесь особенно важны равномерное нанесение и скорость первоначальной фиксации: шов не должен смещаться на следующих этапах производства.
Дно пакета или мешка имеет более сложную геометрию. Клей наносится на зоны, которые складываются и прижимаются друг к другу. При недостаточной фиксации дно может раскрываться или расслаиваться под нагрузкой.
Ручки работают на отрыв, поэтому оценивают не только начальное схватывание, но и прочность соединения после формирования шва. Значение имеют материал ручки, конструкция места крепления и площадь склейки.
Навивная тара, гильзы и тубы собираются из нескольких слоев бумаги или картона. Здесь клей должен равномерно распределяться между слоями и позволять стабильно формировать многослойную конструкцию.
Для подобных операций применяют клеи для упаковки и полиграфии, но конкретный состав выбирают с учетом изделия, бумаги и параметров оборудования.
Как свойства бумаги влияют на склеивание
Крафт-бумага, мелованная бумага и материалы с печатью или покрытием по-разному взаимодействуют с клеем. Поэтому обозначения «клей для крафт-мешков» недостаточно для выбора конкретного продукта.
Впитываемость
На пористой бумаге жидкая фаза клея может быстро уходить в структуру материала. Если впитывание слишком интенсивное для выбранного состава и процесса, на поверхности может остаться недостаточно клея для формирования стабильного шва.
Покрытая или менее впитывающая бумага ведет себя иначе: клей дольше остается на поверхности, а процесс его высыхания меняется.
При подборе полезно учитывать данные по впитываемости бумаги, в том числе показатели, которые контролирует ее производитель. Если используется показатель Cobb, его рассматривают вместе с типом покрытия и фактическим поведением материала на линии.
Влажность бумаги
Состояние бумаги влияет на ее геометрию, впитываемость и работу клеевого соединения. При изменении условий хранения одна и та же марка бумаги может вести себя на оборудовании иначе.
Универсальную норму влажности для всех видов бумажной упаковки задавать некорректно. Ориентироваться нужно на требования производителя материала и стабильность фактического процесса.
Вязкость клея и скорость машины
Вязкость влияет на то, как клей подается и распределяется по бумаге. Слишком текучий для конкретной системы нанесения состав может растекаться за рабочую зону или разбрызгиваться. Чрезмерно высокая вязкость может затруднять равномерную подачу.
Но оценивать вязкость отдельно от линии нельзя. Для технолога важно, как конкретный клей ведет себя:
- в системе подачи;
- при рабочей скорости оборудования;
- на используемой бумаге;
- в заданной ширине клеевой полосы;
- во время последующего складывания и прижима.
Чем выше скорость пакетоделательной машины, тем меньше времени остается между нанесением клея и следующей операцией. Поэтому при подборе учитывают не просто «быстрый» или «медленный» состав, а его соответствие реальному циклу.
Для бумажной упаковки могут рассматриваться вододисперсионные клеевые системы. Возможность применения конкретного продукта определяют по материалам, оборудованию и результатам теста.
Нанесение клея и прижим
Стабильность шва зависит не только от самого клея. Даже подходящий состав будет работать нестабильно, если ширина полосы меняется, на отдельных участках появляются пропуски или заготовки соединяются с недостаточным прижимом.
В зависимости от оборудования клей может подаваться контактным способом или через дозирующую систему. Важно, чтобы нанесение повторялось от изделия к изделию и не загрязняло соседние участки бумаги.
При настройке проверяют:
- положение клеевой полосы;
- равномерность нанесения;
- отсутствие пропусков и разбрызгивания;
- момент соединения деталей после нанесения;
- стабильность прижима;
- чистоту рабочих узлов.
Прижим должен обеспечивать контакт поверхностей в зоне склейки. При этом попытка компенсировать неподходящий клей только увеличением давления не решает проблему, если состав плохо смачивает материал или не соответствует скорости процесса.
Как контролировать прочность шва
Проверка только сразу после выхода изделия из машины может давать неполную картину. Клеевой шов должен оцениваться в тот момент, когда соединение уже сформировалось в соответствии с технологией конкретного состава.
Для простого производственного контроля можно использовать одинаковые образцы готовых изделий из одной партии.
Порядок проверки:
- Взять несколько пакетов, мешков или гильз после производства.
- Осмотреть клеевой шов по всей длине.
- Проверить, нет ли непроклеенных зон, смещения или избыточного выхода клея.
- После формирования соединения попытаться разделить склеенные элементы одинаковым способом.
- Сравнить характер разрушения образцов.
- Зафиксировать отклонения и сопоставить их с параметрами линии и партией бумаги.
Для ручек и дна дополнительно оценивают поведение соединения при нагрузке, близкой к той, которую испытывает готовая упаковка. Такой контроль не заменяет стандартизированные испытания, если они предусмотрены для конкретной продукции, но помогает вовремя заметить изменение процесса.
Если задача связана не с пакетами и мешками, а с другими конструкциями из картона, отдельно стоит посмотреть, как выбрать клей для картона и гофрокартона.
Типовые дефекты и их причины
Боковой шов раскрывается
Причиной может быть недостаточное нанесение, слишком быстрое впитывание клея, неподходящий момент соединения или недостаточный прижим. Также проверяют, не изменилась ли бумага или ее покрытие.
Дно пакета расклеивается
В сложенной зоне важно наличие клея на всей необходимой площади. Проверяют геометрию нанесения, складывание заготовки и контакт поверхностей после формирования дна.
Ручка отслаивается
Нужно оценить не только клей, но и конструкцию соединения. Причиной может быть небольшая площадь контакта, материал ручки, покрытие бумаги или нагрузка, превышающая возможности данного соединения.
Клей разбрызгивается
Проверяют вязкость состава, состояние и настройки системы нанесения, скорость линии и стабильность подачи. Увеличивать или уменьшать расход без диагностики причины не стоит.
Клей выходит за пределы шва
Избыток состава не обязательно повышает прочность. Он может загрязнять оборудование и поверхность изделия. Проверяют дозирование, ширину полосы и положение нанесения.
Матрица выбора по операции
| Операция | Что особенно важно проверить | Основной критерий |
|---|---|---|
| Боковой шов пакета | Скорость линии, ровность полосы, момент соединения | Быстрая и стабильная фиксация |
| Формирование дна | Геометрия нанесения, складывание, прижим | Прочность всей зоны соединения |
| Приклеивание ручек | Материалы, площадь контакта, нагрузка | Устойчивость шва к отрыву |
| Многослойный мешок | Впитываемость слоев, нанесение, скорость | Равномерность соединения |
| Гильза или туба | Навивка, количество слоев, подача клея | Стабильность многослойной конструкции |
Эта таблица помогает определить параметры для испытания, но не заменяет тест конкретного клея на используемой бумаге.
Что проверить перед запуском нового клея
До перехода на другой промышленный клей для бумаги желательно провести тест на текущей линии. Для него фиксируют:
- вид и поставщика бумаги;
- наличие печати или покрытия;
- операцию, для которой подбирается состав;
- способ нанесения;
- рабочую скорость машины;
- характер и длительность прижима;
- требования к готовому шву;
- расход и чистоту нанесения;
- характер разрушения контрольных образцов.
Если после замены бумаги или изменения скорости появляются дефекты, сначала сравнивают новые условия с теми, при которых клей был протестирован.
Подбор системы Perfotak
Для подбора клея для бумажных пакетов, крафт-мешков или навивной тары важно передать технологу не только название изделия. Нужны образцы бумаги или ее характеристики, описание операции, способ нанесения и параметры линии.
Техническая поддержка Perfotak позволяет рассматривать клей вместе с реальным производственным процессом: материалами, способом подачи, скоростью и требованиями к соединению.
Для бумажной упаковки выбор состава начинается с конкретной операции. Боковой шов, дно, ручка и навивка создают разные нагрузки и дают клею разное время для формирования соединения. Поэтому стабильный результат получают не за счет универсального «клея для бумаги», а за счет согласования свойств материала, клеевой системы и режима линии.